


عند تصميم خط لمعالجة التمور أو الزبيب أو المشمش المجفف يتكرر سؤال واحد: أي ناقل يوضع في أي نقطة؟ تختلف الناقلات من الفولاذ المقاوم للصدأ في وظائفها أكثر مما تختلف في شكلها، ولذلك يبدأ الاختيار من المشكلة التي يجب حلها في تلك النقطة، لا من اسم الآلة. نستعرض هنا ثلاثة أنواع تعمل معاً في معظم الخطوط.
01
ما الفرق بين الأنواع الثلاثة؟
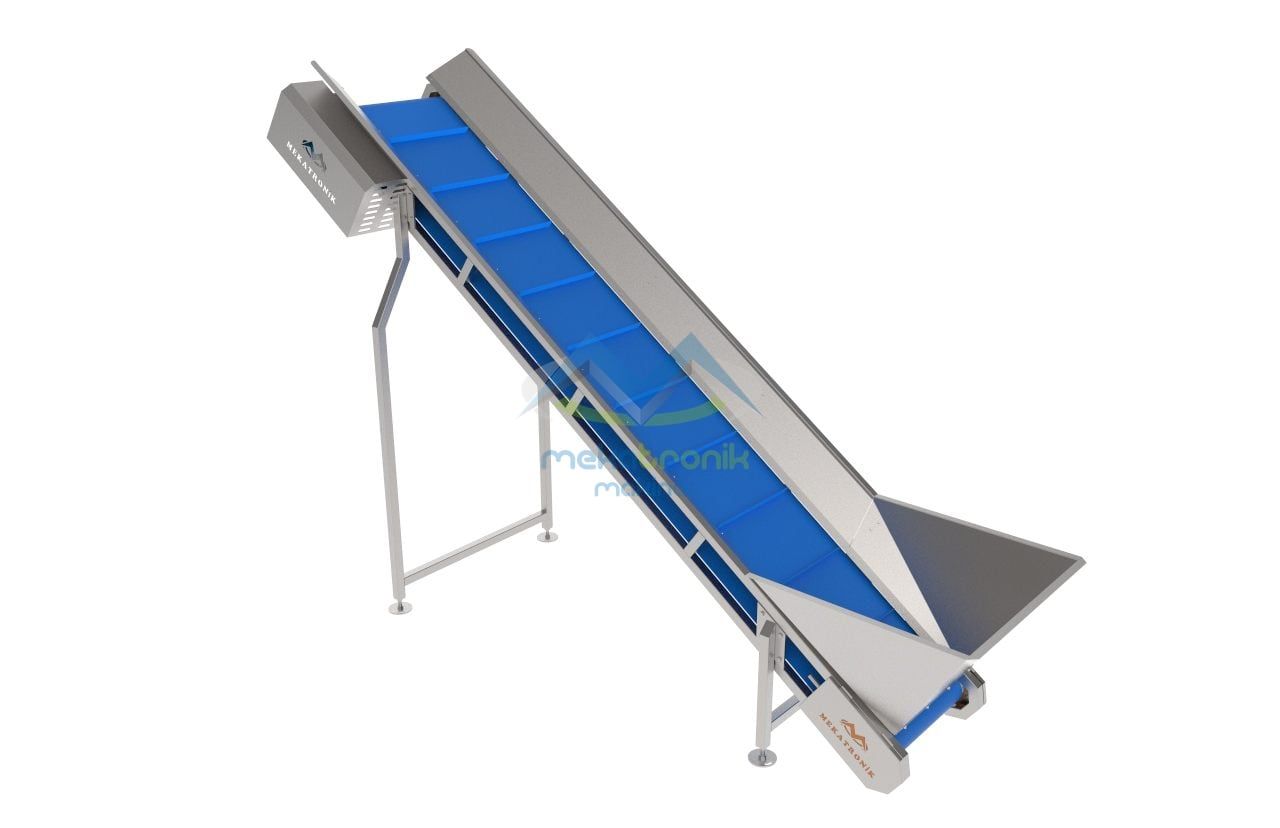
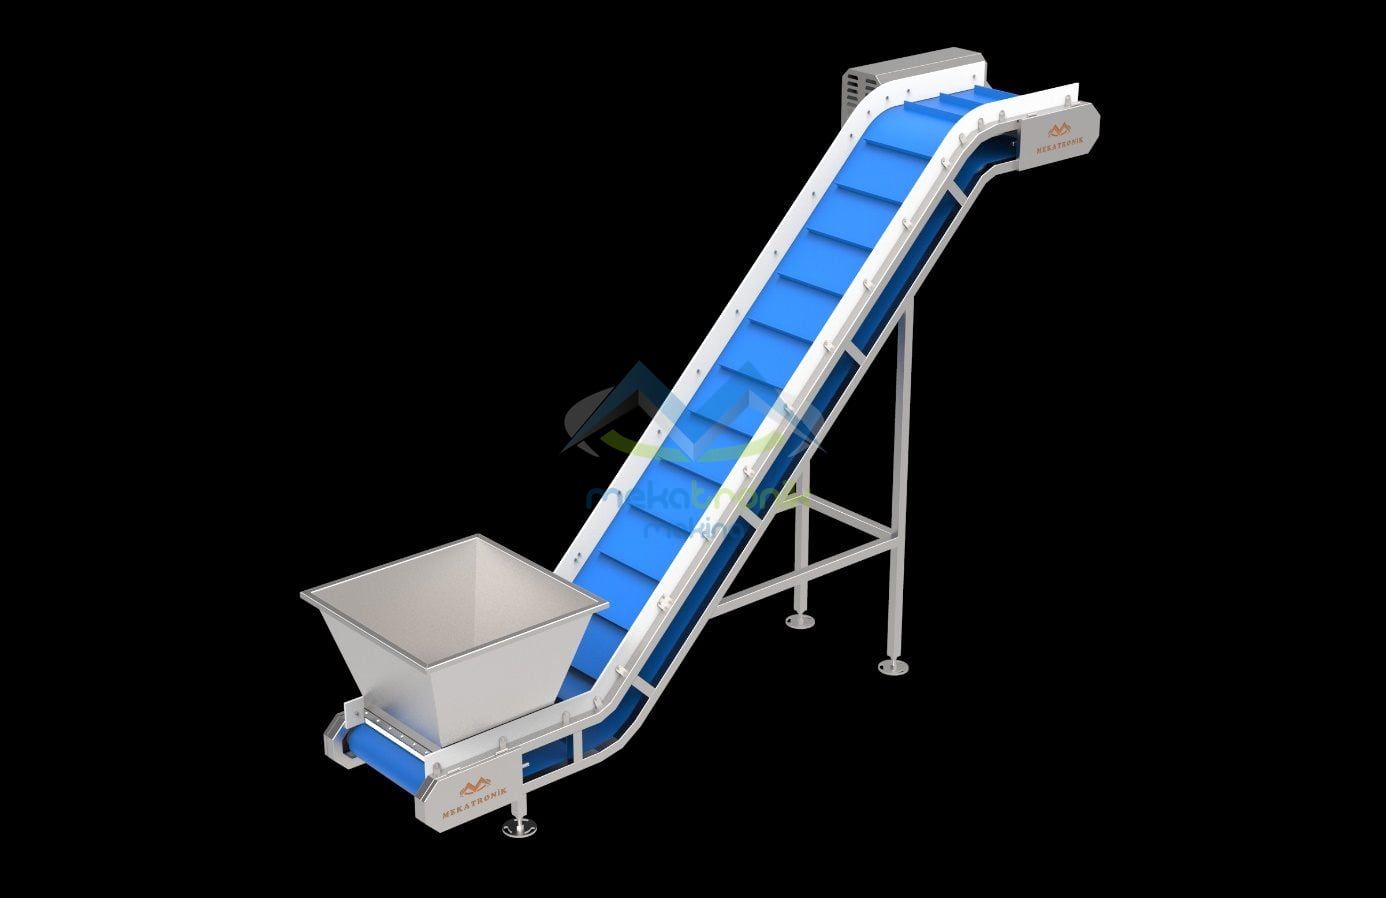
ناقل التغذية ينقل المنتجات الخام أو المعالجة من نقطة إلى أخرى. أما ناقل الفرز المضاء فيقدم المنتج تحت إضاءة LED حتى ترى الأجسام الغريبة وتنتقى باليد. وأما الناقل المعياري على شكل حرف Z فيصل بالمنتج إلى النقاط العمودية التي يصعب بلوغها بسيور PVC. لا يغني أحدها عن الآخر، فكل واحد منها يجيب عن سؤال مختلف.
| النوع | وظيفته | موقعه المعتاد في الخط |
|---|---|---|
| ناقل التغذية | نقل المنتج الخام أو المعالج بين نقطتين | مدخل الخط أو بين محطتين |
| ناقل الفرز المضاء | انتقاء الأجسام الغريبة يدوياً | بعد الغسيل وقبل التعبئة |
| ناقل Z المعياري | رفع المنتج عند اختلاف الارتفاع | نقاط الانتقال بين المستويات |
02
متى يكفي ناقل التغذية؟
عندما يكون المطلوب نقل المنتج فقط دون فرز أو رفع، يؤدي ناقل التغذية المهمة. يصنع شاسيهه وحوضه من فولاذ AISI 304 المقاوم للصدأ، وتكون أسطحه الملامسة للمنتج من AISI 304 أيضاً، أما السير نفسه فمن مادة PVC بريش. لا نصف الآلة كلها بأنها مقاومة للصدأ، فالتمييز بين السير والهيكل هو ما يهم عند مراجعة النظافة.
- 01حوض واسع السعة يناسب تدفق المنتج الكثيف
- 02سير بريش من مادة PVC
- 03بنية سهلة التنظيف
- 04تحكم في السرعة كخيار إضافي
- 05إمكانية التصنيع بمقاسات خاصة حسب مكان الاستخدام والغرض
03
متى نحتاج ناقل الفرز المضاء؟
يلزم هذا الناقل عندما يختلط بالمنتج ما لا يجب أن يصل إلى العبوة، كالأجسام الغريبة أو الحبات المعيبة. لا تكشف الآلة شيئاً بنفسها، بل يتقدم المنتج فوق سير مضاء بمصابيح LED عالية الكفاءة، فتصبح الأجسام الغريبة مرئية ويلتقطها العامل. وهذا يعني أن النتيجة تعتمد على سرعة السير وسماكة طبقة المنتج وارتفاع سطح العمل معاً، وتحدد قيمها بحسب المشروع ولا تعطى هنا أرقام ثابتة.
ويستحسن وضعه بعد مرحلة الغسيل، حين يكون المنتج مرئياً بوضوح، وقبل التعبئة مباشرة. ويمكنك مشاهدة موقع مثل هذه المحطات داخل خط الغسيل والتعبئة للزبيب.
04
ولماذا نحتاج ناقلاً على شكل Z؟
في المصانع المحدودة المساحة تقع المحطات أحياناً على مستويات مختلفة، كأن تحتاج آلة التعبئة أو الميزان إلى تغذية من الأعلى. هنا يؤدي الناقل Z المهمة، فهو يرفع المنتج إلى النقطة العمودية التي لا يصل إليها سير PVC عادي. وتتميز سيوره المعيارية بأنها مثقبة فلا تحتجز الماء، وتتحمل الحرارة العالية، وتنظف بسهولة. كما أن البنية المعيارية تجعل الصيانة والتنظيف أبسط.
05
كيف يختلف التنظيف بين الأنواع الثلاثة؟
يحتاج ناقل التغذية إلى غسل الحوض وما تحت السير في نهاية الوردية، خصوصاً عند نقل منتج رطب أو لزج، لأن بقايا المنتج تتجمع في الزوايا. أما ناقل الفرز المضاء فيضاف إلى ذلك فحص وحدات الإضاءة وإبقاؤها خالية من الغبار حتى لا يتغير التباين الذي يعتمد عليه العامل. وفي ناقل Z تساعد السيور المثقبة على تصريف الماء، وتسهل البنية المعيارية الوصول إلى الأجزاء عند التنظيف.
إذا أهمل هذا الفرق عند وضع جدول الصيانة، فقد تصبح المحطة الأكثر حاجة إلى الاهتمام هي نفسها نقطة الاختناق في الخط. لذلك يكتب برنامج التنظيف لكل ناقل على حدة، ويحدد فيه من يقوم به ومتى، ويراجع كلما تغير المنتج. وتحدد فترات الصيانة بحسب ظروف التشغيل ولا نعطي هنا قيماً ثابتة لها.
06
كيف تختار بين AISI 304 وAISI 316؟
تصنع الأسطح الملامسة للمنتج في هذه الناقلات من الفولاذ AISI 304، ويستخدم AISI 316 بحسب العملية، كأن يتعرض المنتج لمحاليل مالحة أو حمضية باستمرار. ويحسم هذا الاختيار في مرحلة عرض السعر بحسب المنتج والعملية. ويصمم الخط بما يتوافق مع متطلبات المطابقة CE، ويمكن الاطلاع على نهجنا في صفحة الجودة.
07
ما المعلومات التي تحتاج إليها قبل اختيار الناقل؟
- 01نوع المنتج وهل هو رطب أم جاف، وهل يميل إلى الالتصاق
- 02فرق الارتفاع بين نقطة البداية ونقطة النهاية
- 03موقع الآلة التالية وارتفاع مدخلها، كآلة الغسيل أو الميزان
- 04الحاجة إلى تحكم في السرعة أو ربط بنظام PLC أو عمل مستقل
- 05عدد العاملين عند محطة الانتقاء إن وجدت
- 06التغذية الكهربائية، وهي 380 فولت / 50 هرتز في الحالة القياسية
يختلف الناقل المناسب لخط التمور عن الناقل المناسب لخط الزبيب بحسب لزوجة المنتج وشكله، ولذلك لا نقدم توليفة جاهزة تصلح لكل مصنع. السعة والأبعاد وقيم السرعة تتحدد بعد معرفة المنتج والمخطط، وتحسم في عرض السعر.
08
كيف تترتب الناقلات الثلاثة معاً في خط واحد؟
في خط يستقبل المنتج من الصناديق ثم يغسله ثم يفرزه، يبدأ الترتيب عادة بناقل التغذية عند المدخل، ثم يأتي ناقل الفرز المضاء بعد الغسيل، ويدخل ناقل Z حيث يوجد فرق في الارتفاع بين محطتين، كأن تقع آلة التعبئة أو الميزان على مستوى أعلى. هذا ترتيب شائع وليس قاعدة ثابتة، فقد لا يحتاج مصنع إلى ناقل Z إذا كانت المحطات على مستوى واحد، وقد يحتاج إلى أكثر من ناقل تغذية.
ومن المفيد أن تراجع نقاط التسليم بين الناقلات واحدة واحدة، لأن المنتج يتعرض للصدمة والتراكم عند هذه النقاط أكثر مما يتعرض لهما على السير نفسه. فإذا كان الانتقال من ناقل إلى آخر يتم بسقوط من ارتفاع، فالأفضل تقليل فرق الارتفاع في المخطط، لا معالجة النتيجة لاحقاً. وهذه المراجعة تتم مع المخطط الفعلي للمصنع، ولذلك نطلب أبعاد القاعة وأماكن الآلات في الخطوة التالية.
الخطوة التالية: أرسل إلينا نوع المنتج ومخطط المصنع وارتفاعات المحطات عبر صفحة عرض السعر، لنقترح ترتيب الناقلات المناسب لخطك.


