


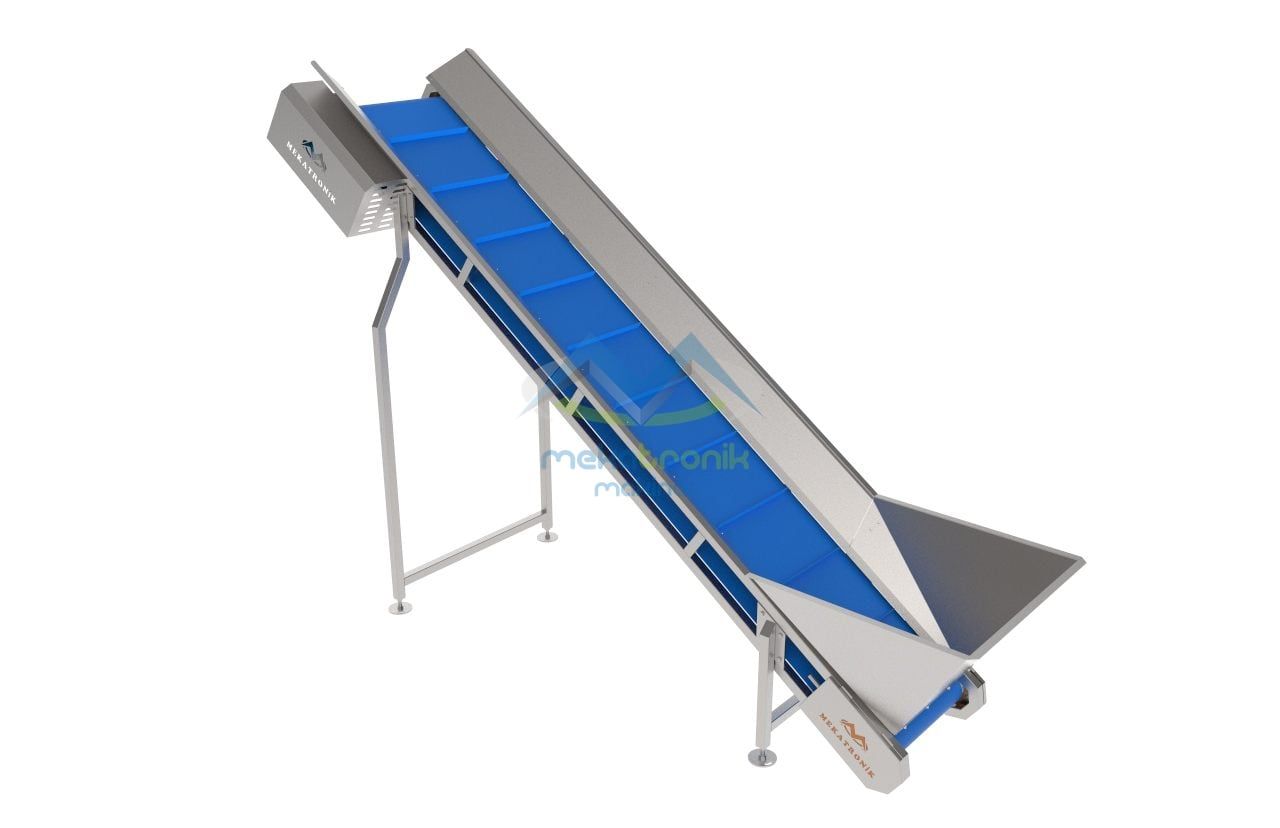
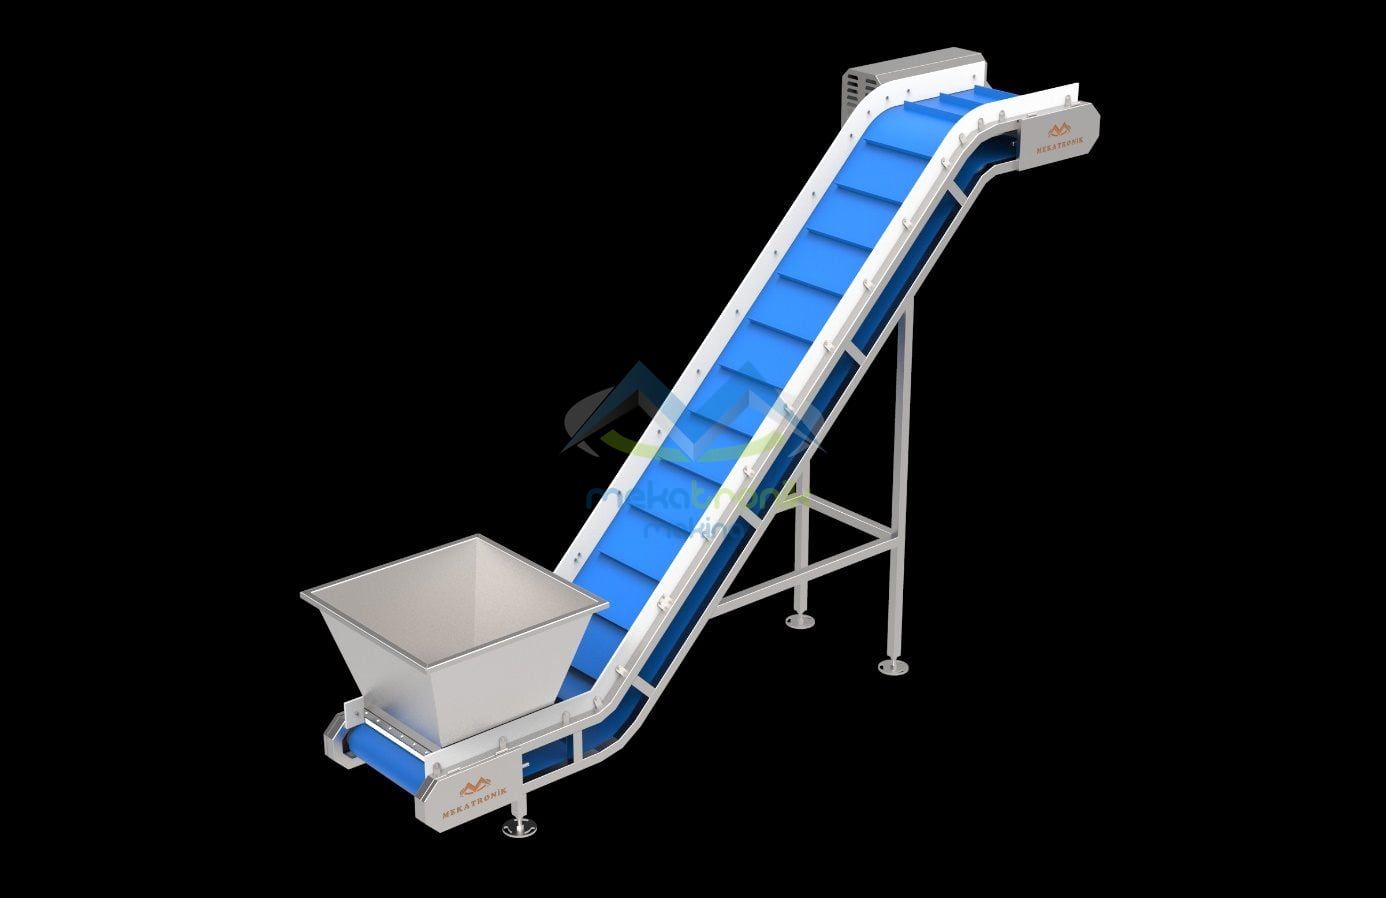
آلة الغسيل هي الجزء الظاهر من الخط، لكن المنتج يصل إليها على ناقل. وإذا لم يحسن اختيار هذا الناقل تعرض المنتج للضرر قبل أن يدخل الغسيل، أو وصل إلى الآلة بتدفق غير منتظم. ناقل التغذية مصمم لنقل المنتجات الخام أو المعالجة من نقطة إلى أخرى، ويكمن السؤال العملي في كيفية فعل ذلك دون إتلاف الحبات.
01
كيف ينقل ناقل التغذية المنتج؟
يصنع الشاسيه والحوض من فولاذ AISI 304 المقاوم للصدأ، وتكون الأسطح الملامسة للمنتج من AISI 304 كذلك. أما الجزء الذي يحمل المنتج فهو سير بريش من مادة PVC. ويتيح الحوض الواسع للمنتج أن يتقدم دون أن ينضغط عند التدفق الكثيف. لا نصف الآلة بأنها كلها مقاومة للصدأ، فالسير من PVC والهيكل من الفولاذ، وهذا التمييز مهم عند الحديث مع مدقق النظافة عن سبب اختيار كل سطح.
- 01شاسيه وحوض من فولاذ AISI 304 المقاوم للصدأ
- 02سير بريش من مادة PVC
- 03حوض واسع السعة
- 04بنية سهلة التنظيف
- 05تحكم في السرعة كخيار إضافي
02
أين يتعرض المنتج للسحق أو الضرر؟
لا ينتج السحق في الغالب من السير نفسه، بل من الطريقة التي يسقط بها المنتج على السير ومن طريقة جريانه. ويظهر ذلك أكثر في التمور الطرية والمنتجات اللينة. أهم النقاط التي تراقب:
- 01نقطة السقوط: المكان الذي يفرغ فيه المنتج على السير، وكلما زاد فرق الارتفاع تلقى المنتج صدمة أكبر
- 02سرعة السير: إذا لم تناسب نوع المنتج تراكم أو تطاير فوق السير
- 03امتلاء الحوض: المنتج المتكدس يضغط الطبقة السفلية
- 04نقاط الانتقال: السقوط عند انتقال المنتج من نهاية السير إلى آلة الغسيل
ولا يعمل الناقل نفسه بالإعداد نفسه مع كل منتج. فالمنتج الجاف الصلب يتأثر بالصدمة أقل، أما الطري الرطب فتحسم فيه ارتفاع السقوط وامتلاء الحوض. والمنتج الذي يلتصق بعضه ببعض يحتاج إلى جريان في طبقة واحدة فوق السير. ويتحدد إعداد كل منتج في بداية المشروع بعينة من المنتج ومعلومات عن الخط، ولا يفترض مسبقاً.
03
كيف تختار سرعة السير؟
في الناقل القياسي يمكن ضبط سرعة السير بحسب المنتج، ويكون التحكم المستقل في السرعة خياراً إضافياً. فإذا خفضت السرعة مع منتج يميل إلى الالتصاق تقدم في طبقة أرق، وإذا رفعت حدث تراكم. والسرعة الصحيحة تتحدد بتجربة في الموقع بحسب رطوبة المنتج وشكل الحبة والتدفق الذي تقبله آلة الغسيل. ولا يصح هنا إعطاء قيمة ثابتة، فالقيم تحسم بحسب المشروع في عرض السعر.
04
أين يوضع الناقل في الخط؟
يوضع ناقل التغذية عادة عند النقطة التي يدخل منها المنتج إلى الخط. وفي خط التمور يمكنك أن ترى ترتيب المراحل في صفحة خط التمور، حيث يأتي الغسيل بعد استقبال المنتج.
| نقطة في الخط | مهمة الناقل |
|---|---|
| استقبال المنتج | نقل المنتج الخام إلى أول محطة في الخط |
| مدخل الغسيل | تقديم المنتج إلى آلة الغسيل بتدفق منتظم |
| الانتقالات داخل الخط | نقل المنتج بين المحطات |
05
كيف يربط بآلة الغسيل؟
لآلة الغسيل تدفق محدود تستطيع معالجته. فإذا دفع الناقل إليها منتجاً أكثر فاضت، وإذا دفع أقل ضاعت طاقتها. لذلك تضبط سرعة الناقل بحسب تدفق آلة الغسيل المتصلة به. ويمكن أن يكون التحكم عبر PLC أو مستقلاً، وعند التحكم بنظام PLC يعمل السير بتنسيق مع بقية الخط.
06
هل ينقل الناقل نفسه المنتج الخام والمغسول؟
يمكن تعريف ناقل التغذية لنقل المنتج الخام والمعالج، لكن استخدام السير نفسه للنوعين لا يناسب شروط النظافة. فمن أجل منع التلوث المتبادل يركب ناقل قبل الغسيل وآخر بعده. وهذا يعني في مخطط الخط وجود ناقلين منفصلين على جانبي آلة الغسيل. النوع واحد في الموضعين، والفرق في جهة التركيب وفي ترتيب التنظيف. وجهة المنتج الخام أكثر اتساخاً، فيخطط تنظيفها على حدة.
07
كيف يتم التنظيف والصيانة؟
البنية السهلة التنظيف تمنع تراكم بقايا المنتج بين السير والحوض. وفي الخطوط التي ينقل فيها منتج رطب يغسل ما تحت السير وزوايا الحوض في نهاية الوردية. وتحدد فترات الصيانة بحسب ظروف التشغيل، ولا تعطى هنا أرقام ثابتة لها.
08
ما المعلومات المطلوبة قبل عرض السعر؟
- 01نوع المنتج وهل هو رطب أم جاف
- 02فرق الارتفاع بين بداية السير ونهايته
- 03ارتفاع مدخل آلة الغسيل وموقعها
- 04الرغبة في التحكم بالسرعة أو الربط بنظام PLC
- 05التغذية الكهربائية، وهي 380 فولت / 50 هرتز في الحالة القياسية
ولأن التصنيع بمقاسات خاصة ممكن بحسب مكان الاستخدام والغرض، يتحدد طول الناقل وعرض الحوض بناء على هذه المعلومات.
09
ماذا يحدث إذا لم ينسجم الناقل مع إيقاع الخط؟
عندما يتوقف الخط اللاحق أو يتباطأ، يستمر الناقل في دفع المنتج ما لم يرتبط بإشارة تنسق بينهما، فيتكدس المنتج عند المدخل وينضغط في الحوض. وعكس ذلك أيضاً مشكلة: إذا أبطأ الناقل أكثر من اللازم بقيت آلة الغسيل نصف فارغة وضاعت طاقتها. لذلك يفيد، عند الحاجة، ربط الناقل بنظام PLC بحيث تتبع سرعته حالة الآلة التالية، أو على الأقل تحديد من يعدل السرعة يدوياً ومتى.
ومن الناحية العملية تكفي ملاحظة بسيطة في كل وردية: هل يصل المنتج إلى آلة الغسيل في طبقة منتظمة، وهل توجد حبات مسحوقة عند أسفل الحوض أو عند نقطة التسليم؟ وجود حبات مسحوقة يعني مراجعة نقطة السقوط وامتلاء الحوض قبل تغيير أي شيء آخر.
الخطوة التالية: أرسل إلينا نوع المنتج والتدفق المتوقع في الخط وآلة الغسيل التي سيرتبط بها الناقل عبر صفحة عرض السعر، وتحسم الأبعاد وضبط السرعة في العرض.


