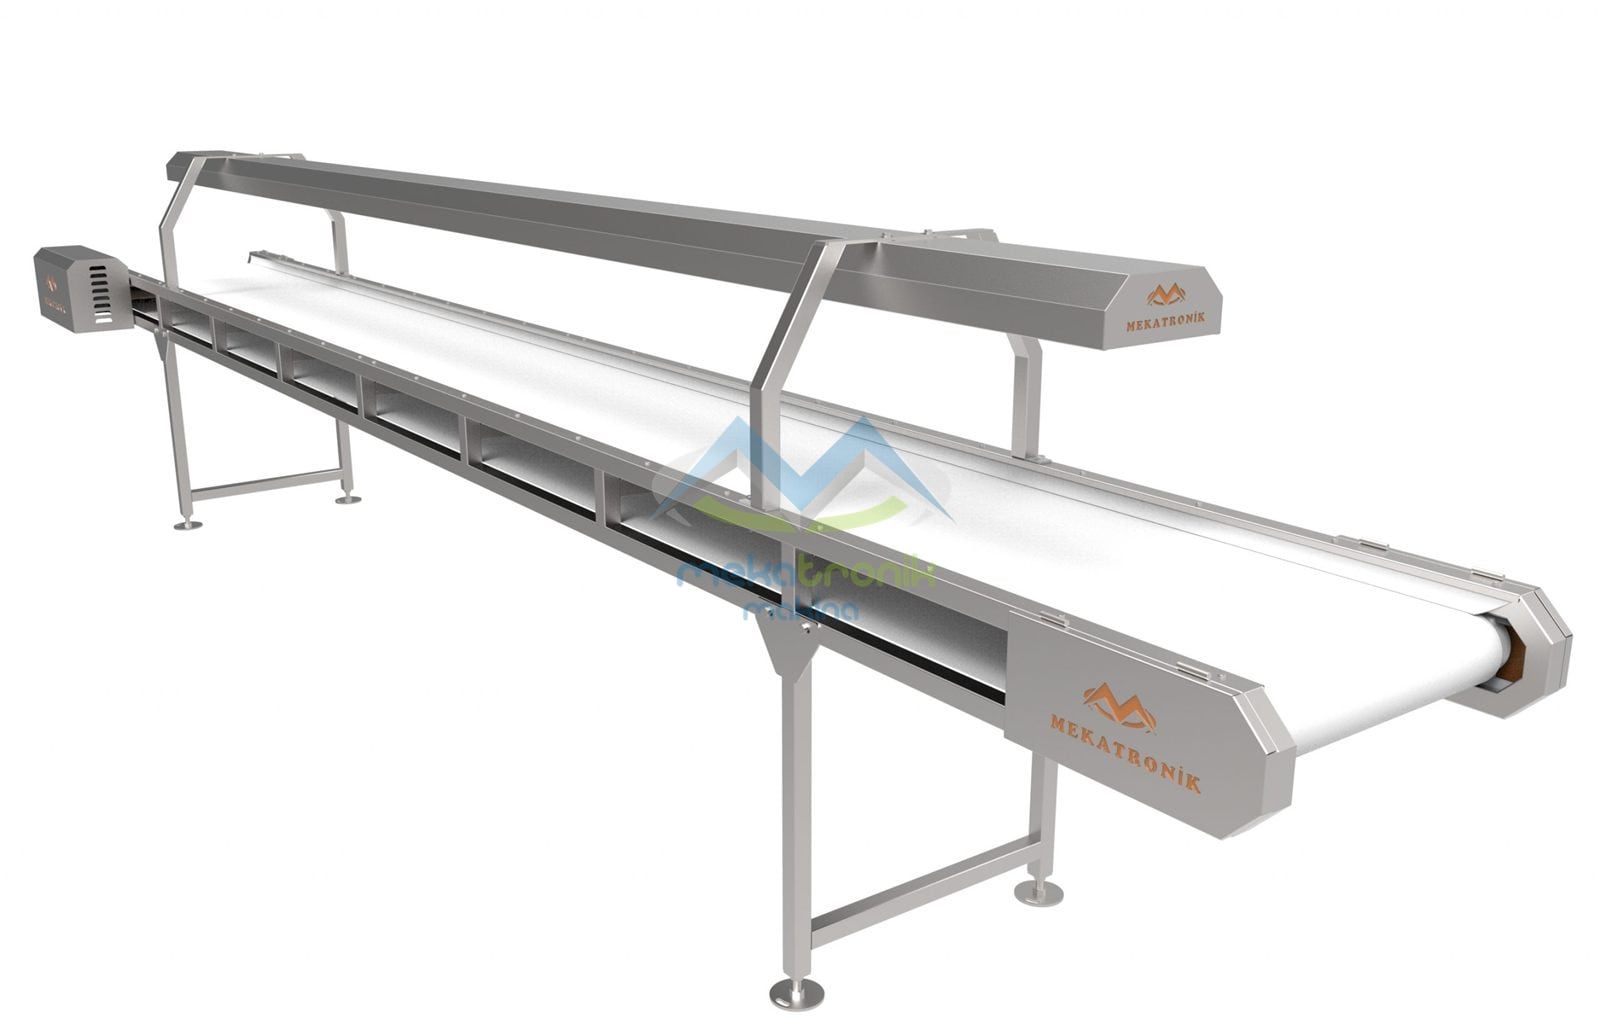
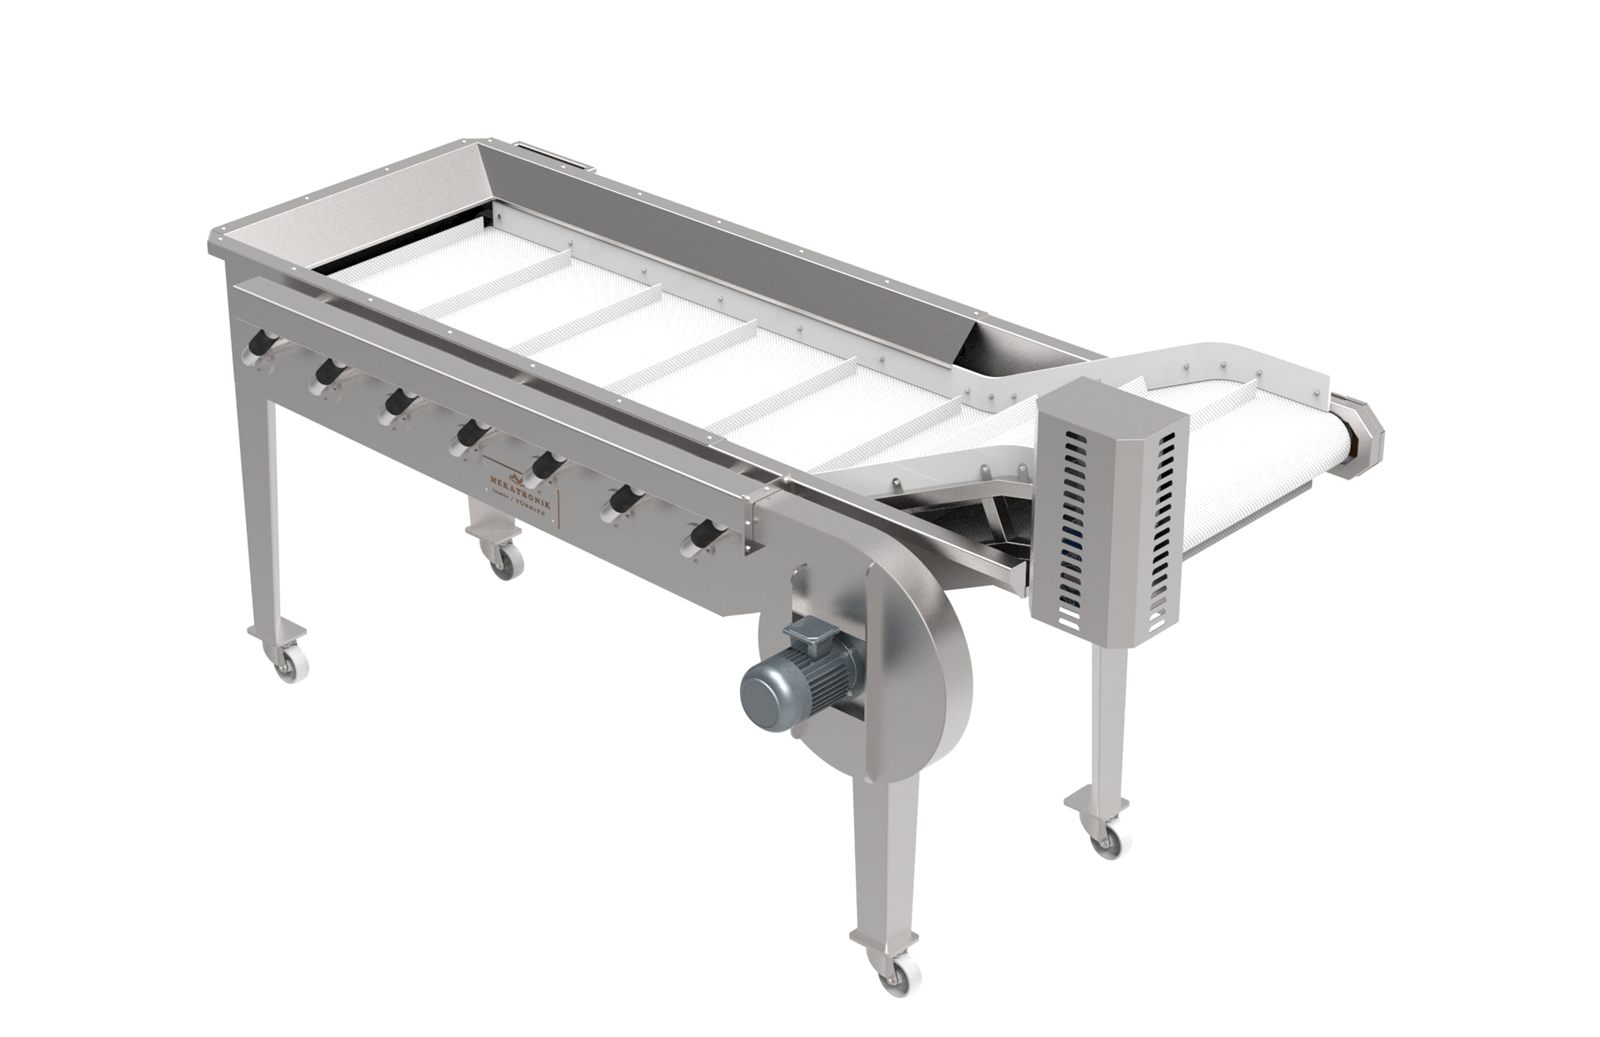
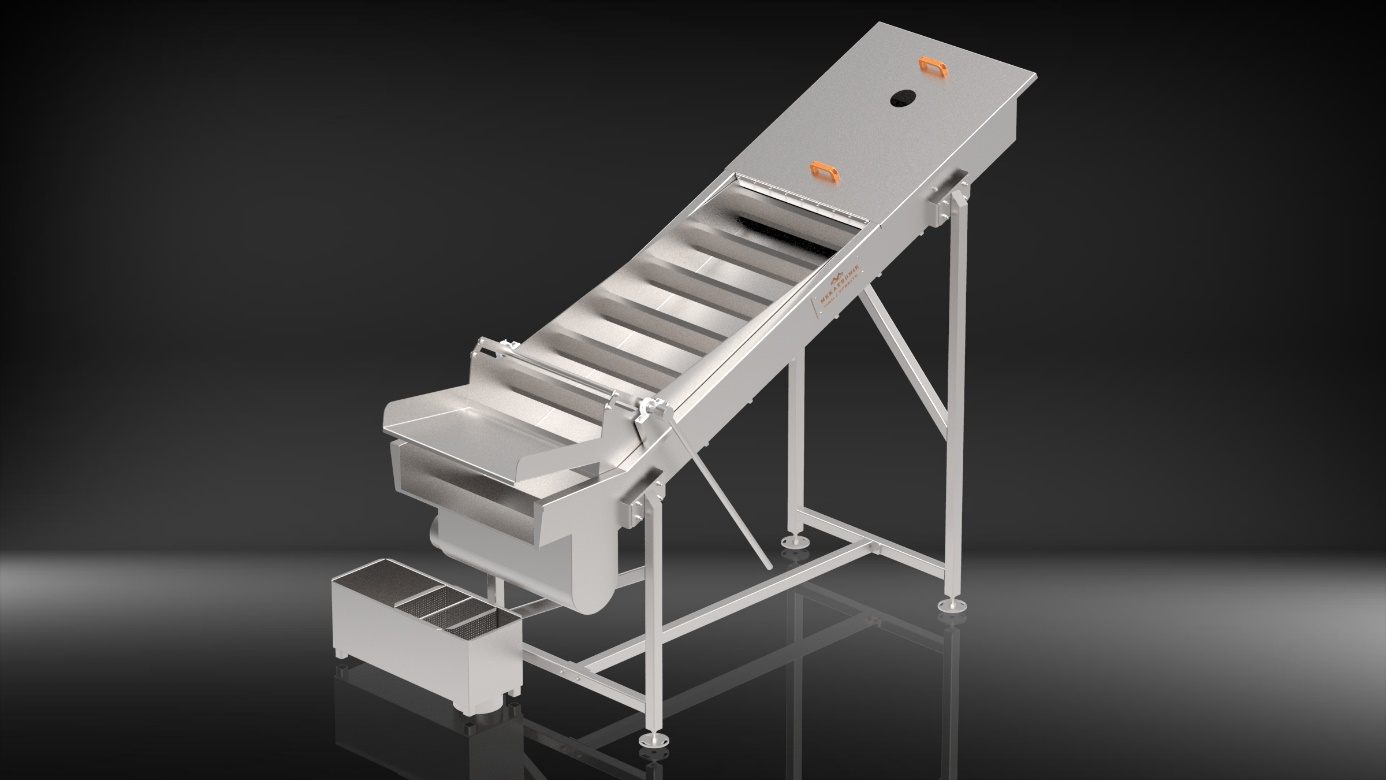
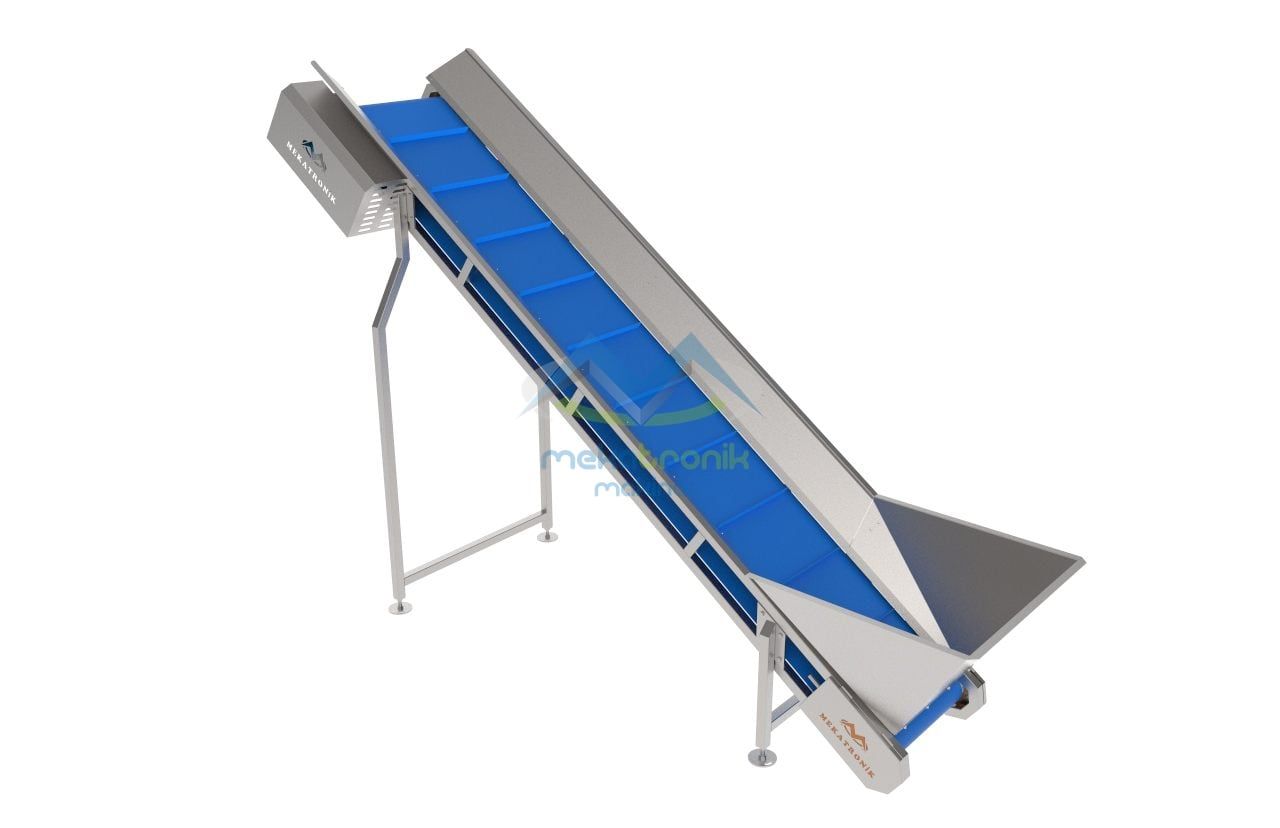
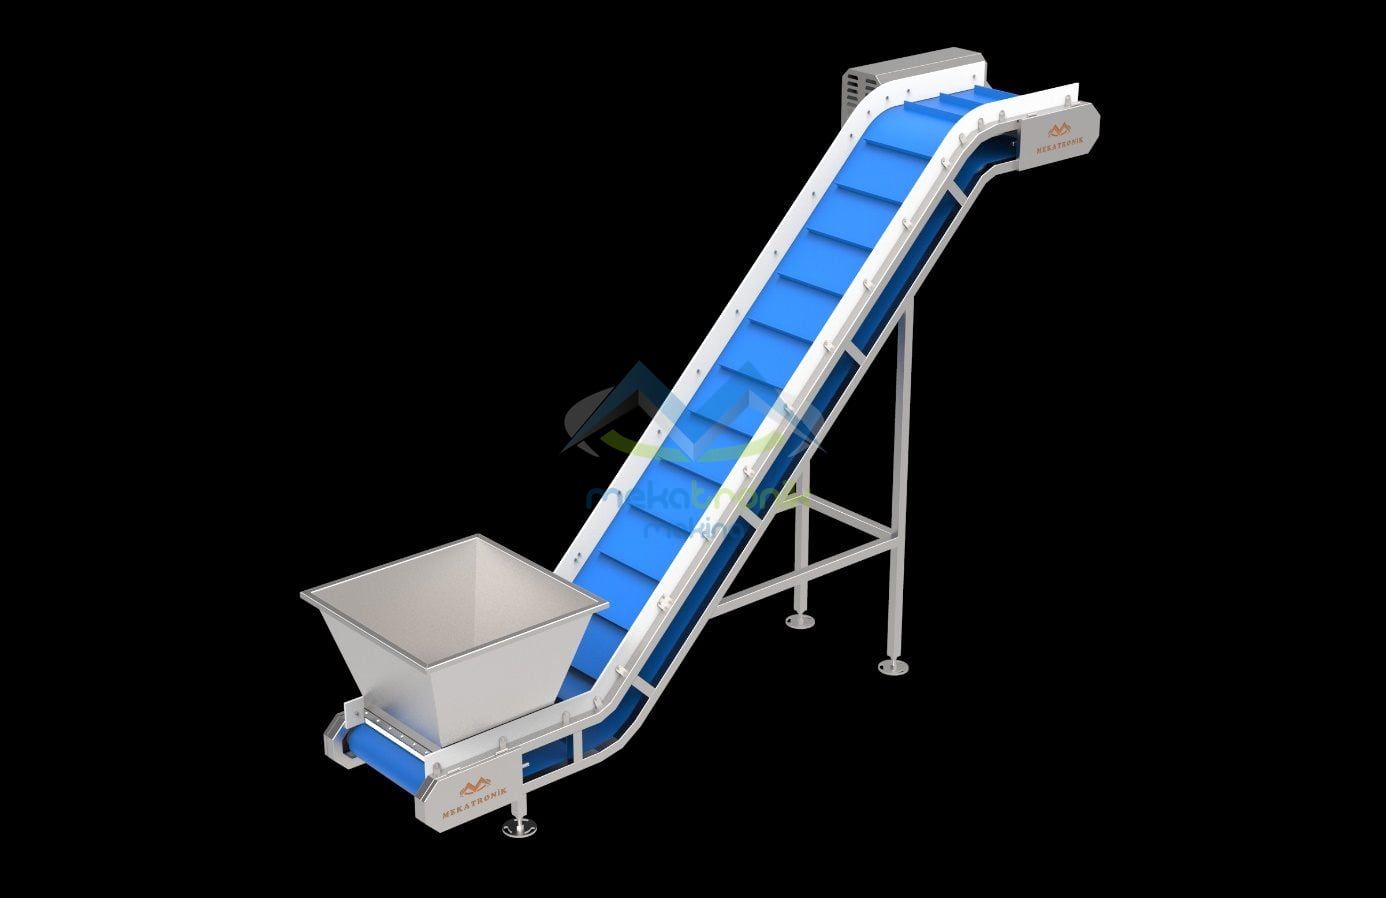
لا يحدد إعداد واحد معدل التدفق في قادوس التلقيم المنتظم بالمجارف. فتغذية الخط نتيجة اجتماع سرعة السير، وسرعة تفتيت المجارف للكتل، وكمية المنتج داخل القادوس. ولهذا لا تُشغَّل الآلة نفسها بالقيم نفسها مع كل منتج. قادوس التلقيم المنتظم بالمجارف مزود بسير تُضبط سرعته بمحول تردد، لذلك يتم الضبط في الموقع بحسب المنتج المتوفر.
01
لماذا يتغير معدل التدفق بتغير المنتج؟
يستقبل القادوس المنتج المتدفق بكميات كبيرة وعلى شكل كتل من آلة قلب الأقفاص. وتفتت المجارف الداخلية الكتل إلى قطع أصغر، ثم ينقل السير المنتج إلى الناقل. وكلما زاد التصاق المنتج وتكتله احتاجت المجارف إلى وقت أطول، وكلما كان المنتج أكثر تفككًا سهل تكوين طبقة منتظمة على السير.
في الزبيب تختلف الرطوبة ودرجة الالتصاق من دفعة إلى أخرى ومن موسم حصاد إلى آخر. فقد ينساب المنتج بسهولة في يوم، ثم يصل في اليوم التالي على شكل كتل كبيرة. ولهذا يُقرأ معدل التدفق من منتج اليوم نفسه، لا من جدول ثابت.
02
ما الإعدادات التي تحدد معدل التدفق؟
- 01سرعة السير: تُضبط بمحول التردد، وهي المحدد المباشر لتغذية الخط.
- 02عمل المجارف: يحدد سرعة تفتيت الكتل، والكتل التي لا تتفتت تبقى فوق السير.
- 03امتلاء القادوس: يغير إيقاع التفريغ من آلة قلب الأقفاص كمية المنتج في القادوس؛ فالقادوس الممتلئ جدًا يجهد المجارف، والشبه فارغ يقطع التغذية.
- 04نمط التحكم: يمكن تشغيل الآلة منفردة بجهاز التحكم اليدوي الإلكتروني، أو بتحكم PLC فتُدار مع بقية الخط.
وهذه الإعدادات الأربعة مترابطة. فرفع سرعة السير وحدها لا يفيد ما دامت الكتل في القادوس، إذ تتراكم فوق السير وتغذي الآلة التالية بشكل غير منتظم.
03
ماذا يُلاحظ بحسب سلوك المنتج؟
لا يعطي الجدول أدناه أرقامًا، بل يبين ما ينبغي النظر إليه في الموقع. وتتحدد القيم الدقيقة بحسب المنتج والدفعة وطاقة الخط، وتُؤكد في العرض.
| الملاحظة | السبب المحتمل | أول فحص |
|---|---|---|
| تمر كتل على السير | المجارف لا تفتتها في الوقت المناسب، والقادوس شديد الامتلاء | إبطاء إيقاع التفريغ وخفض مستوى القادوس |
| السير مليء حينًا وفارغ حينًا | تغذية غير منتظمة وتكوّن جسر من المنتج | تثبيت مستوى القادوس وتفريغ دفعات أصغر وأكثر تكرارًا |
| الآلة التالية تعمل فارغة | سرعة السير أقل من حاجة الخط | رفع السرعة تدريجيًا ومراقبة الطبقة |
| الآلة التالية تفيض | سرعة السير عالية أو الطبقة سميكة | خفض السرعة تدريجيًا |
| المنتج يلتصق بالمجارف | قد تكون الرطوبة أو السكر ظهرت على السطح | فحص الدفعة ومدة تخزينها |
04
كيف يتم الضبط في الموقع؟
تغيير متغير واحد في كل مرة يسرّع العمل. ثبّت إيقاع التفريغ وغيّر سرعة السير بخطوات صغيرة، فيسهل معرفة أي إعداد تسبب في أي أثر.
- 01سجّل نوع المنتج وحالة التكتل في ذلك اليوم.
- 02غيّر سرعة السير بخطوات صغيرة، وانظر إلى الطبقة عند نهاية السير بعد كل خطوة.
- 03إذا مرت الكتل فصحّح إيقاع التفريغ ومستوى القادوس قبل رفع السرعة.
- 04دوّن القيمة التي وجدتها مع نوع المنتج، وأعد التأكد منها عند تغير المنتج أو الدفعة.
الهيكل وأسطح القادوس الملامسة للمنتج مصنوعة من الفولاذ المقاوم للصدأ AISI 304، مع خيار AISI 316 بحسب العملية. ويُستحسن فحص داخل القادوس ومنطقة المجارف في نهاية كل وردية، لأن تراكم المنتج الملتصق من أسباب اختلال التدفق في اليوم التالي.
05
ما المعلومات التي تتحدد في مرحلة العرض؟
لا يتوقف تدفق القادوس على الآلة وحدها، بل على موضع استخدامها أيضًا. لذلك يتوفر التصنيع بأشكال ومقاسات خاصة كخيار، ويتحدد المقاس بالتموضع بين نقطة تفريغ آلة قلب الأقفاص وبداية الناقل.
- 01نوع المنتج وميله إلى التكتل (الرطوبة، درجة الالتصاق، موسم الحصاد)
- 02تدفق الخط المستهدف؛ وتتحدد الطاقة الإنتاجية لكل مشروع
- 03التموضع: المسافة والارتفاع بين آلة قلب الأقفاص والناقل
- 04تفضيل التحكم: التشغيل المنفرد بجهاز التحكم اليدوي الإلكتروني أو خط بتحكم PLC
- 05التغذية الكهربائية: 380 فولت / 50 هرتز
06
أين يقع القادوس في الخط؟
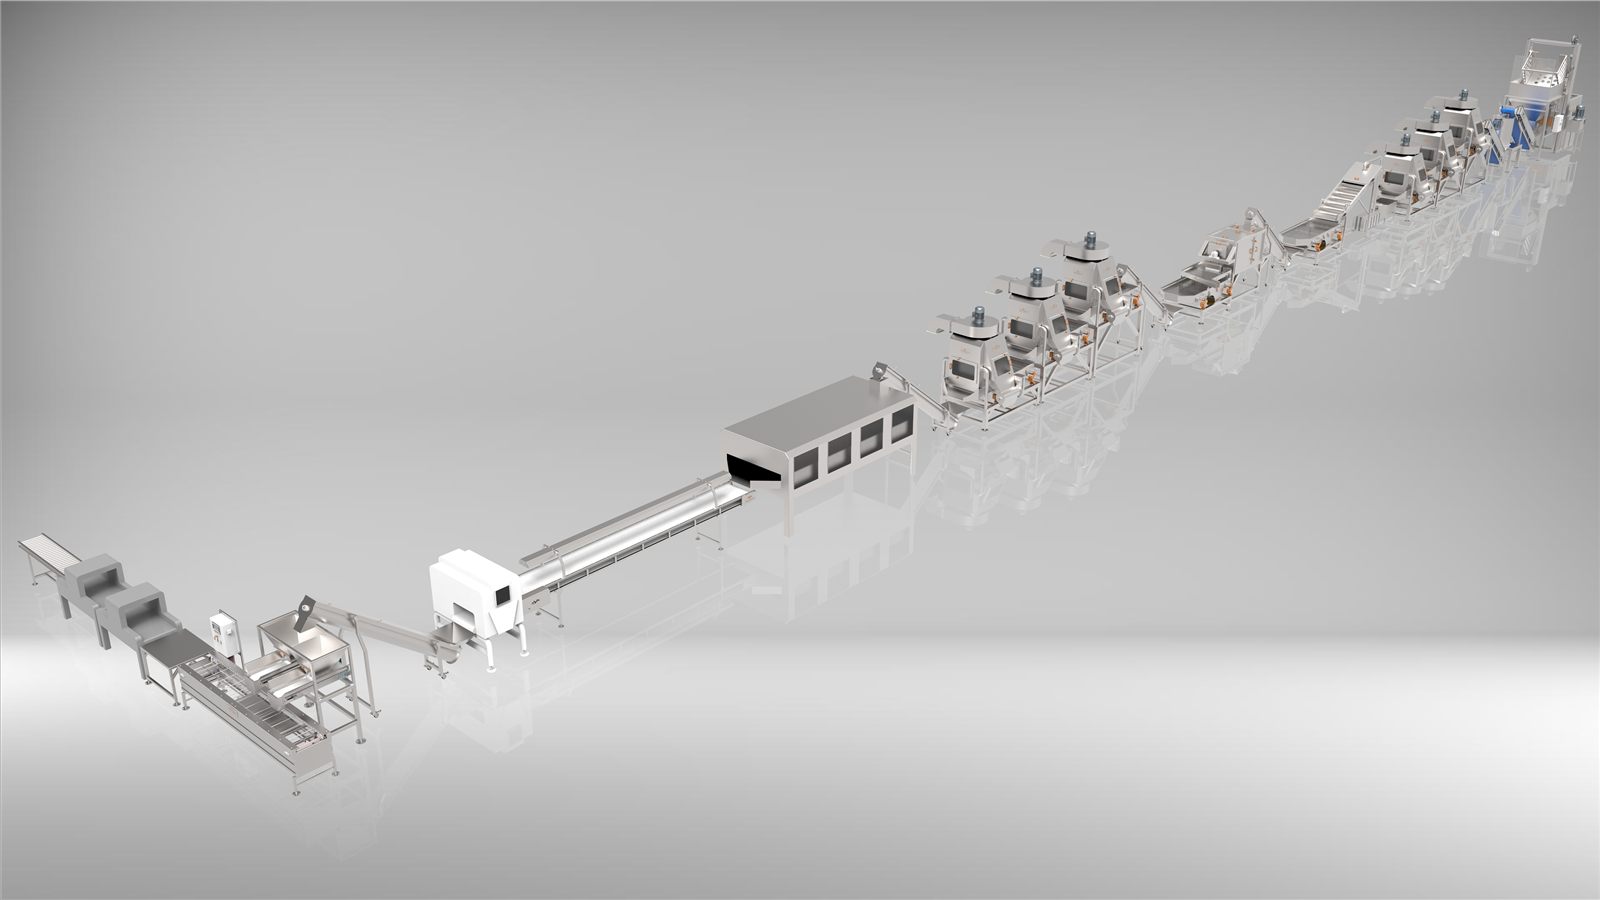
في خط معالجة الزبيب ينظم القادوس التغذية بين آلة قلب الأقفاص والناقل. وإذا اختل هذا الجزء ورثت كل المحطات اللاحقة، كالغسيل والفرز، الاختلال نفسه. وتُحدد الطاقة الإنتاجية لكل مشروع، ويُختار حجم القادوس وسرعته بما يناسب التدفق الكلي للخط.
الخطوة التالية: شاركونا نوع منتجكم ودرجة تكتله وتدفق الخط المستهدف عبر نموذج طلب العرض، ليتم تأكيد ضبط القادوس وموقعه في الخط معًا.