هناك ضبطان يحددان كيف يعامل الناقل الحلزوني للتغذية المنتج: سرعة الدوران ونظام التنظيف. فإذا لم تناسب السرعة المنتج فإما أن يترك الحلزون الخط جائعًا وإما أن يدفع المنتج بسحقه. وإذا لم يستقر نظام التنظيف تراكمت البقايا في الهيكل وانتقلت إلى الدفعة التالية. يشرح هذا المقال كيف يُتعامل مع السرعة والتنظيف في الناقل الحلزوني ضمن خط أغذية.
01
كيف ينقل الحلزون المنتج؟
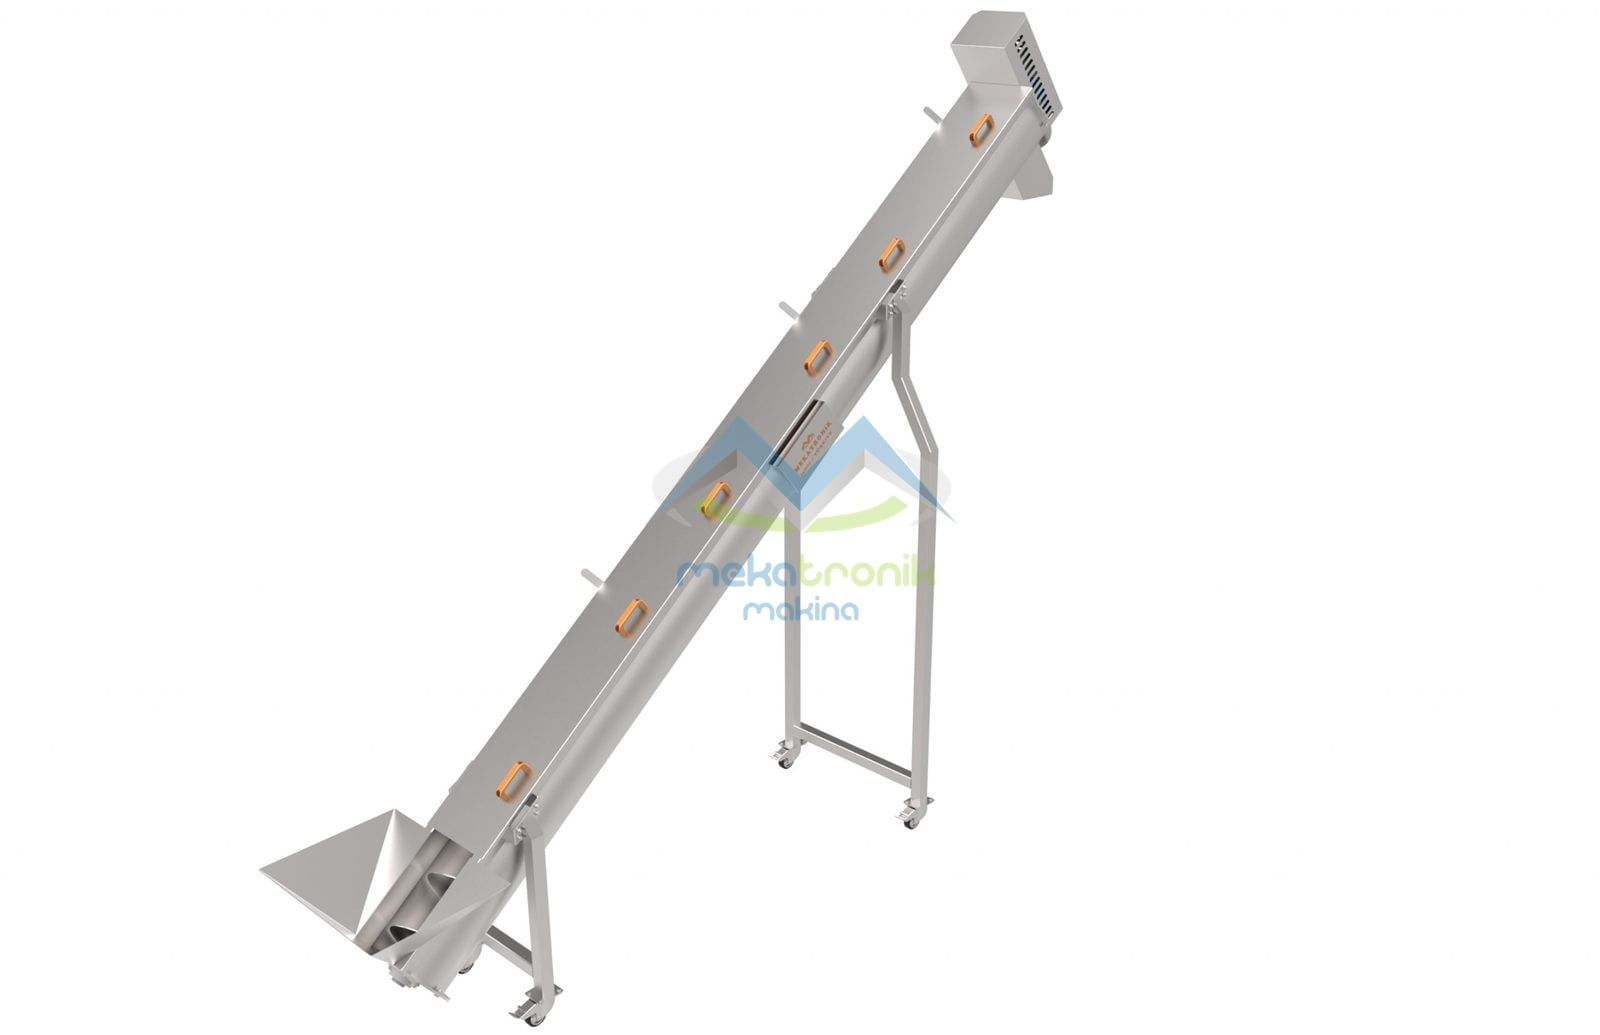
يأخذ ناقل حلزوني للتغذية المنتج من قسم الحوض وينقله إلى المرحلة التالية بحلزون يدور داخل هيكل مغلق. ويدير محرك مزود بعلبة تروس الحلزون، وكل دورة تقدم المنتج مسافة معينة. ولأن الهيكل مغلق يكون المنتج محميًا من الخارج، ولكن لهذا السبب نفسه لا يُرى ما يجري في الداخل. لذلك يجب التفكير في السرعة والتنظيف مسبقًا.
والمنتج لا يتصرف بالطريقة نفسها في كل مكان. فالمنتج اللزج مثل الزبيب يلتصق بريش الحلزون وبجدار الهيكل، أما المنتج السهل الانسياب فيتقدم بسهولة. ولا ينبغي أن يُنتظر من الحلزون نفسه أن يعمل بالسرعة نفسها مع منتجين مختلفين.
02
على أي أساس تضبط سرعة الدوران؟
في هذه الآلة ترك التحكم في السرعة للمستخدم عبر خيارات محركات مزودة بعلب تروس، وتضبط سرعة الدوران بما يناسب المنتج. وليس من الصحيح إعطاء رقم دقيق، فالقيمة تعتمد على المنتج والقدرة الإنتاجية والمحطة التالية، وتحدد بالمنتج الحقيقي أثناء التشغيل التجريبي.
عند ضبط السرعة يُنظر في الآتي:
- 01لزوجة المنتج: قد يتراكم المنتج اللزج على الريش عند السرعة المنخفضة، ويُضغط ويُسحق عند السرعة العالية جدًا.
- 02مستوى امتلاء الحوض: الحوض الفارغ يدير الحلزون بقليل من المنتج، والمفرط الامتلاء يسبب انحشار المنتج.
- 03سرعة استقبال المحطة التالية: إذا سلم الحلزون أسرع مما تقبله المعدة اللاحقة تكدس المنتج.
- 04نوع التحكم: مع التحكم بوحدة PLC تتبع السرعة الخط، وفي التشغيل المستقل يضبطها المشغل.
والسرعة ليست قيمة تضبط مرة وتنسى، بل تحتاج إلى مراجعة كلما تغير نوع المنتج أو رطوبته.
03
كيف تسهل الأغطية العلوية التنظيف؟
الأغطية العلوية الموجودة ضمن التجهيزات القياسية تخدم الأمان والتنظيف معًا. ولأنها قابلة للفتح يمكن الوصول إلى داخل الحلزون والحوض وتنظيف البقايا وهي مرئية. وبما أن الحلزون يجب ألا يدور والغطاء مفتوح، فإن التنظيف يتم بعد إيقاف الآلة وفصل الطاقة عنها.
تتجمع البقايا غالبًا عند الأطراف التي يرتكز عليها عمود الحلزون، وعند ملتقى الحوض بالهيكل، وفي الزوايا التي يغير فيها المنتج اتجاهه. وفحص هذه النقاط عند تغيير المنتج أو في نهاية الوردية يمنع انتقال المنتج إلى الدفعة التالية. والهيكل من فولاذ AISI 304 المقاوم للصدأ، ويجب حماية المحرك والمعدات الكهربائية أثناء الغسيل.
| الحالة الملاحظة | السبب المحتمل | أين يُنظر |
|---|---|---|
| المنتج مسحوق داخل الحلزون | السرعة عالية أو الحوض مفرط الامتلاء | سرعة الدوران وطريقة التلقيم |
| المحطة التالية تعاني نقصًا | السرعة منخفضة أو تراكم على الريش | ضبط السرعة وداخل الحلزون |
| يظهر منتج من الدفعة السابقة | لم تنظف البقايا | الأطراف ومواضع الالتقاء والزوايا |
| التنظيف يطول | صعوبة الوصول إلى الأغطية | موضع الآلة في الخط |
04
كيف تحدد القدرة الإنتاجية والتحكم؟
تحدد القدرة الإنتاجية للناقل الحلزوني للتغذية بحسب المشروع، ويمكن إعداد التحكم بوحدة PLC أو كتشغيل مستقل. وإذا كان الخط مرتبطًا بمعدات أخرى سهّل التحكم بوحدة PLC إبقاء سرعة الحلزون متوافقة مع المحطة التالية. أما في نقطة تغذية قائمة بذاتها فقد يكفي ضبط المشغل. ويحسم الخيار الأنسب في مرحلة العرض بالنظر إلى الخط بأكمله.
ويمكن أيضًا التصنيع بمقاسات خاصة بحسب مكان الاستخدام والغرض. ويختار طول الحوض وطول الحلزون وارتفاع التفريغ بحسب موضع المعدة المستقبِلة. وإذا طالت مسافة السقوط بين مخرج الحلزون والمعدة المستقبِلة اصطدم المنتج بالسطح، لذلك يفيد وضع المخرج قريبًا فوق المعدة المستقبِلة. ومن الأسلم تقييم هذه الخيارات معًا على مخطط المشروع بدل اتخاذها دون قياس في الموقع.
05
كيف تؤثر القواعد ذات العجلات في التموضع داخل الخط؟
يقف الناقل الحلزوني للتغذية على قواعد بعجلات قابلة للقفل، لذلك يمكن نقله داخل المنشأة. والقدرة على التحريك تفيد التنظيف أيضًا، فعندما تبعد الآلة عن الجدار والمعدات المجاورة تفتح الأغطية بسهولة. أما في وضع العمل فيجب قفل العجلات، وإلا حركت الاهتزازات الآلة واضطرب اتصالها بالقادوس أو الناقل.
ولمعرفة أي حلزون يناسب أي خط يمكن الاطلاع على فئة الحلزونات المقاومة للصدأ.
06
الخطوة التالية
لضبط السرعة ونظام التنظيف معًا بحسب منتجكم يمكنكم التواصل معنا عبر صفحة طلب العرض، أو الاطلاع على الخط الذي يستخدم فيه الناقل الحلزوني في صفحة خط معالجة الزبيب.